流延配方及工艺笔记——影响厚薄均匀性的主要因素
流延聚丙烯薄膜的生产工艺是聚丙烯树脂经挤出机熔融塑化,从机头通过狭缝型模口挤出,在定边、风刀、真空箱装置作用下,使熔料紧贴在流延辊(又称急冷辊)筒上,然后在流延辊牵引和冷却作用下,对熔料纵向拉伸冷却成膜,经预切边、测厚仪、偏摆、表面电晕处理、切边后卷取。该工艺生产的薄膜简称CPP薄膜,其具有无毒,质轻,强度高,透明性好,光泽性好,耐热性优良,热封性好,防潮性好,刚性好,厚度均匀等系列优点。因此,使CPP薄膜得到广泛的应用。CPP薄膜的主要用途有:复合薄膜基材,蒸煮食品及高温包装材料,各种食品、药品、服装、纺织品、床上用品包装材料。在CPP薄膜生产、使用时检测的质量指标有几个方面,但其中首要项是厚度均匀性。在CPP薄膜生产中,厚度均匀性差,会导致膜卷取后卷面出现暴筋,在暴筋处的薄膜形成永久变形(指不可回复的形变)。松开这样的膜卷薄膜进行进一步的使用加工时就会膜面不平整,永久变形的膜就会松弛下垂,这将造成在复合、印刷、镀铝、制袋等时出现不规整情况,使得产品报废,消耗增加。因此,控制CPP薄膜的厚度均匀是CPP薄膜生产操作中的一项重点。那么如何控制好CPP薄膜的厚度均匀呢?重要的基础是要掌握好影响CPP薄膜厚度均匀性的主要因素。在CPP薄膜生产过程中影响其厚度均匀性的因素较多,主要有以下几个方面。
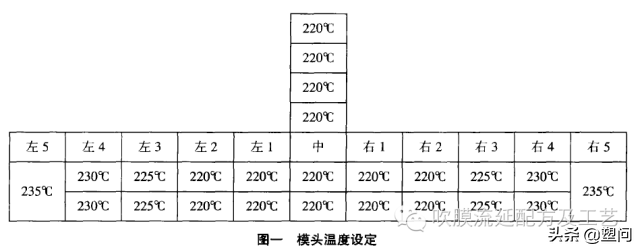
1、温度流延成型温度的选择首先应根据原料确定。由于不同原料树脂要求的加工温度有所不同,均聚物加工温度通常较共聚物高。在挤出机机筒温度的设定中一般是沿物料流向从低到高。典型的温度设定范围是:机筒靠近冷却加料段部分在160一一210℃,机筒中间部分在200一230℃,机筒前端部分在210-240℃,连接体及模头在200一230℃,模唇部分在210一240℃。挤出温度设定不合理时,会影响挤出量不稳定,对膜厚度影响表现为纵向厚度不稳定。模头温度设定不合理时,会影响熔料从模口流出时流量在模口宽度方向不等,从而导致成膜后横向厚度不均匀。模头宽度方向上的温度设定为中间低,两端略高。在整个宽度方向上,温度分布图形象马鞍一样,如例图一:
为什么要这样设定模头温度这与衣架式模头的结构有关。因为从挤出机挤出的熔料流到衣架式模头两边的距离比流到中心位置的距离要长,所以必须使两边的温度稍高,使在两边位置的熔体豁度相比较低阎,流动性比中心部位大些,保证在整个宽度方向流量的均匀性,从而使成膜后薄膜的横向厚度均匀。另外,为确保模头在整个宽度方向加热均匀,且熔料在模头宽度方向流量也均匀,可以通过控制模口间隙,即通过调整控制模口间隙螺栓使模口间隙中心部位稍小,两边稍大,依靠模头中的节流棒来调节熔料的流动,这样也可保证熔料在模头宽度方向上流动性一致。当然我们还可以将这两种控制熔料流动性方法结合使用,先合理设定模头温度控制,再调整模口间隙。但模头温度对树脂性能影响较大,在模头宽度方向上的温度差应尽量的小,所以主要用调整模口间隙控制。模口间隙的调整可以控制局部熔体流量在+50%变化,由此看来调整模口间隙是较有效的方法之一。
2、模口间隙3、牵引速度影响CP薄膜厚度均匀性的牵引速度主要是流延辊的运转速度。当挤出量不变时,流延辊的运转速度越快,生产的膜越薄;流延辊的运转速度越慢,生产的膜越厚。因此,当流延辊速度不稳定时生产的薄膜纵向厚度也就不稳定。这里所说的流延辊速度是指它的线速度,因此,流延辊运转速度取决于两个方面:一是流延辊纵截面圆的规整度;二是流延辊纵截面圆半径的角速度。一般情况下流延辊的运转速度都较稳定。如果在生产过程中发现薄膜纵向厚度有周期性的不稳定,且一个周期的厚度对应薄膜纵向长度与流延辊纵截面圆圆周长接近时,须用测速仪器对流延辊的线速度进行检测。
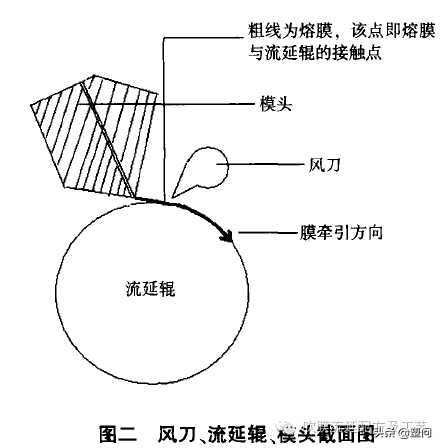
4、风刀、真空箱熔融物料与流延辊表面紧密贴合,是CPP薄膜成型的关键。薄膜的贴辊效果直接影响到薄膜的外观质量和物理性能。为了避免薄膜与冷却辊之间产生气泡,采用空气流通过气刀均匀地吹在薄膜与冷却辊接触成切线方向的地方,使薄膜与辊面紧密贴合。为了使这种贴合效果更好,同时还采用真空箱装置,利用真空原理把薄膜与流延辊之间空气抽去,从而使薄膜与流延辊之间不会产生气泡。风刀宽度与流延辊长度相同,真空箱宽度与模头宽度相同。在风刀操作时,风刀风量要控制适宜,风量过大,会使熔膜过度抖动,引起薄膜厚度偏差增大;风量过小,压力不足,贴辊效果变差,薄膜就会产生横向波动,薄膜厚度偏差很大,膜面变形不平整无法生产(在开车生产时移动风刀靠近流延辊过程中表现明显)。风刀对流延辊的角度及风刀位置也十分重要。角度不当,也会使薄膜表面产生气泡,贴辊效果变差,此角度调整为使风刀气流方向垂直于过熔膜与流延辊始接触点流延辊截面圆的切线。风刀位置是指风刀出风口(称风刀口)的停靠点。不同的风刀位置会使薄膜与流延辊的接触线不同。风刀位置越接近模唇,接触线也就越接近模唇,气息就越小,熔膜急冷效果好,熔膜抖动的幅度就小,成膜后薄膜的厚薄度均匀性就越好。因此,风刀口越接近模唇,越有利对控制薄膜厚度均匀性。如图二:
通过风刀的空气流应均匀地吹到熔膜上,若风刀口薪附有异物影响气流的均匀,那么薄膜的横向厚度就会不均匀,勃有异物处对应的薄膜在热效应作用下就会偏薄,且因急冷程度差异导致该处膜面雾度较高,在膜面形成纵向透明度低的连续条纹。所以风刀一定要保证无影响气流的勃附物。真空箱的操作主要是注意调整抽气风速要与实际生产清况相匹配,抽气风速过大,会使熔膜易产生破洞;抽气风速过小,就起不到抽去薄膜与流延辊之间空气的效果。在生产同样厚度产品时,生产速度快较生产速度慢的真空箱风速大;在同样的生产速度时,产品厚度厚较产品厚度薄的真空箱风速大。
5、模腔中的杂物或模唇上猫附的焦块模腔中有杂物,会很明显地影响薄膜的横向厚度均匀性。模腔中的杂物会阻碍熔体在模腔中的流动。当熔体经过有杂物的模腔从模唇流出时,在模唇宽度方向上的熔体流量就会不均匀,对应有杂物处熔体流量相比无杂物处少,这样成膜后就会明显偏薄,在膜面形成纵向的透明度较高(因偏薄程度大)的续条纹,且在取卷卷面对应条纹处出现一条暴筋,严重影响膜卷使用,因此模腔中一定不能停留杂物。当有杂物停留在模腔中时,须及时清理。增大模唇开度进行挤料,同时用黄铜片插人模腔在模唇宽度方向从中间向两边刮,直到杂物同挤料被刮出模唇。模唇上茹有焦块会同模腔中有杂物类似影响薄膜的横向厚度均匀,相比程度较轻,通常称之拉丝(严重的叫膜口线),解决方法就是清理模唇。
6、缩幅在CPP薄膜生产过程会出现薄膜宽度小于模头宽度的缩幅(又称瘦颈)现象。如图三:
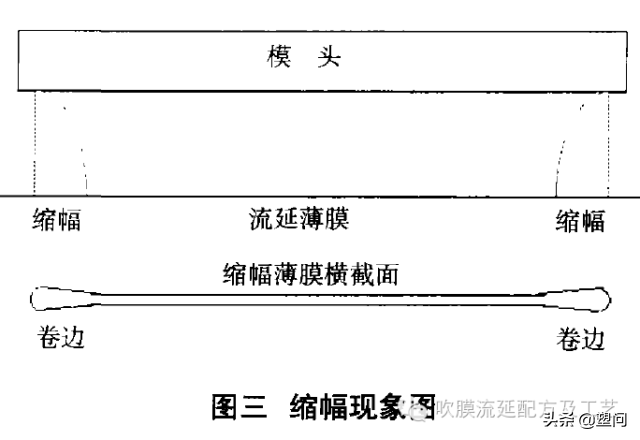
熔融流延膜在空气中热拉伸时薄膜变窄,结果薄膜的边缘变厚,薄膜宽度和模头宽度之间存在差别通常就规定为缩幅。缩幅越大,薄膜的边缘越厚,因此产品的产量随厚边料的增加而相应降低。缩幅与熔融薄膜表面张力和弹性模量有关,是由薄膜的收缩引起的。缩幅程度与树脂的特性有关,如树脂密度、熔体指数有关;与流延条件,如熔融薄膜的温度、气隙和模唇宽度有关。在流延条件不变的情况下,密度或熔融指数越高,缩幅越大。关于流延条件,气隙大,模唇宽,引出速度快,熔膜温度高,则缩幅就越大。对流延设备自身控制缩幅的部件即定边装置。定边装置常见的有高压空气定边和高压放电定边两种。高压空气定边适用于车速比较低或生产相对较厚的薄膜情况;高压电子定边适用于稳定对薄膜厚度均匀控制十分重要,特别是生产相对模唇宽度较宽的产品,定边是否稳定会很明显地影响产品两端厚度均匀性。在产品两端厚度均匀性控制的源头就是控制缩幅稳定而且程度较小。通过上述内容可见,选择加工树脂特性和流延条件也可以控制缩幅,但一般主要是依靠定边装置来控制。高压放电定边操作的核心是定边针位置的确定。据经验得一般定边针位置横向距膜边5毫米,纵向以在流延辊100米每分钟转速下看不见火花为准(定边电压在22vk),定边针对准点即熔膜与流延辊的始触点(参阅图二),再根据加工树脂特性和流延条件做细致小范围的调整。定边针合适位置的判定即所作用下的工艺要求内膜边厚度稳定,膜边不摆动或有稳定的很小幅度摆动。
7、模唇到流延辊的距离模唇到流延辊的距离要尽可能控制到最小,因为物料从模头模唇挤出时为熔融状态,如果模头模唇离流延辊的距离过大,熔融状态的物料就容易受到外界因素的影响(如环境风)产生抖动,薄膜厚度也就随之发生变化,造成薄膜厚度均匀性差。
结论对上述影响流延聚丙烯薄膜厚度均匀性因素的掌握和控制在流延聚丙烯薄膜的生产中有着重要的意义。在实际的生产中我们要结合实情综合分析,有序进行控制。控制步骤:
1、合理设定好加工温度;
2、清理干净模腔及模唇异物;
3、控制稳定的牵引速度和稳定的挤出量;
4、合理设定风刀、真空箱风速和调整好正确的风刀位置;
5、调整好定边针位置,控制稳定的膜边;
素材转载自吹膜流延配方及工艺
◆想要领取《塑料加工原料牌号速查手册》、《薄膜技术问答集锦》(第一期)与《薄膜技术问答集锦》(第二期);想了解更多行业信息,与更多人进行行情交流、技术探讨,可以私信小编,带你学习塑料干货,与塑料行家交朋友。